
全国服务热线
全国服务热线
无锡45#方管硬度参数解析 中碳钢方管加工注意事项
45#方管是工业制造中常用的*质中碳钢无缝方矩管,区别于Q235、Q355等低碳钢方管,该材质含碳量适中,具备高强度、高硬度、良好耐磨性与可调质性能,**应用于机械机架、设备配件、工装模具、液压构件等承重耐磨场景。很多加工企业在实操中,常因不熟悉45#方管硬度特性和中碳钢加工工艺要点,出现切削崩刀、工件变形、热处理开裂、精度不达标等问题。本文结合**性能参数与实操经验,详细讲解45#方管硬度标准及加工全流程注意事项。
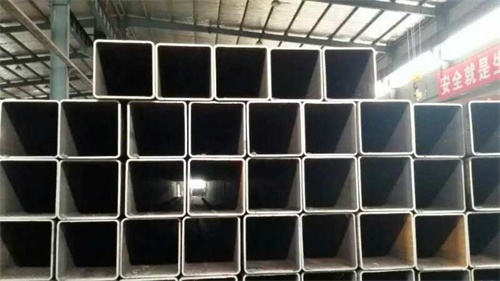
依据GB/T 699*质碳素结构钢标准,45#钢属于典型中碳钢,不同状态下的硬度数值差异较大,也是加工选型的**依据。未进行热处理的热轧、冷拔45#方管,原始交货状态布氏硬度≤229HB;经过退火细化晶粒处理后,硬度可降至≤197HB,塑性与韧性显著提升,更适合粗加工与折弯作业。经过淬火处理后,管材表面硬度可达HRC55-62,硬度*高但脆性增大;常规调质处理(淬火+高温回火)后,硬度稳定在HRC28-32区间,兼顾强度、硬度与韧性,是机械构件*常用的力学状态。
相较于低碳钢方管,45#方管硬度更高、抗拉强度更强,标准抗拉强度≥600MPa,屈服强度≥355MPa,耐磨抗压性能*势明显,但同时也存在淬透性较差、冷热加工敏感性强的特点,这也是中碳钢方管加工难度高于普通碳钢的**原因。在实际选材中,静态承重、普通结构件可选用正火状态管材,耐磨、动态受力构件必须采用调质处理的45#方管,避免长期使用出现形变、磨损失效。
在切割与粗加工环节,45#中碳钢方管硬度偏高,切削阻力远大于Q235碳钢方管,加工需重点控制刀具与参数。常规高速钢刀具加工易磨损崩刃,建议选用硬质合金刀具,降低刀具损耗。切割、钻孔作业时,需降低进给速度,避免瞬时应力过大导致管材表层硬化、产生微裂纹。同时需持续加注切削液,及时降温润滑,防止加工热应力堆积,造成管材变形、表面粗糙度超标,**干切作业。
折弯、冷成型加工是45#方管*易出错的工序。中碳钢材质塑性不如低碳钢,硬度高、抗变形能力强,直接冷折弯*易出现边角开裂、表层撕裂。加工前建议对管材进行退火预处理,软化材质、释放内应力。折弯过程中需加大折弯圆角半径,严禁急弯、死弯,根据管材壁厚调整压力参数,避免强行施压导致管材内部产生隐形裂纹,影响构件使用寿命与安全性。
热处理加工是45#方管改性的关键工序,也是风险*高的环节。45#钢淬透性较差,厚壁方管整体淬火难以均匀硬化,且水淬*易引发开裂,行业通用水淬油冷工艺平衡硬度与稳定性。小件构件可整体调质处理,大件或大口径方管*先采用正火处理,减少变形与开裂概率。淬火后必须及时回火,消除淬火残余应力,避免管材后续使用中自然开裂、形变,稳定综合力学性能。
焊接加工需严格遵循中碳钢焊接规范,45#方管含碳量高,焊接冷裂纹敏感性强,远难于低碳钢方管。焊接前需进行预热处理,均匀提升管材温度,降低温差应力;焊接过程控制焊接电流与焊接速度,避免焊缝过热、晶粒粗大;焊接完成后及时做保温缓冷与去应力退火,**焊缝开裂、脆性增大等问题,**焊接结构的稳定性。
精加工与后续处理阶段,需规避二次应力变形。45#方管加工完成后,不宜直接进行高强度冲击、重压作业,需静置释放加工应力。精度要求较高的机械配件,加工后可做轻微回火去应力处理,保证尺寸长期稳定。同时根据使用工况做表面防护,弥补中碳钢防锈性能较弱的短板,延长构件使用寿命。
综上,45#方管的硬度特性决定了其加工工艺的特殊性,中碳钢材质高强度、高硬度的*势,需通过规范的切割、折弯、焊接、热处理工艺才能充分发挥。加工过程中把控硬度匹配、应力控制、温度管控三大**要点,可有效规避加工缺陷,**45#方管构件的精度、强度与使用稳定性。

